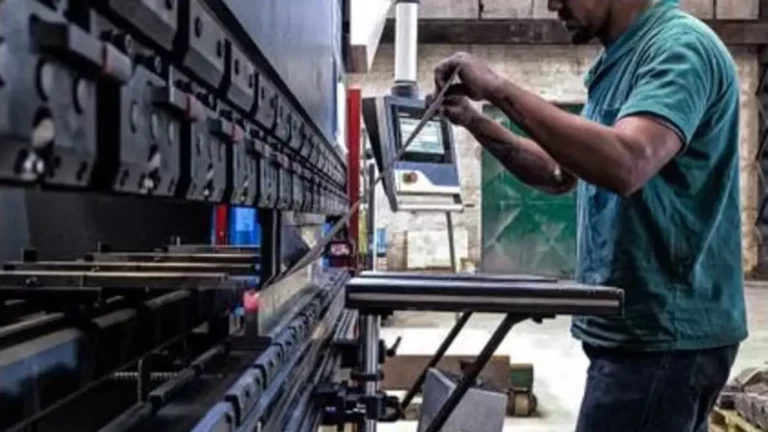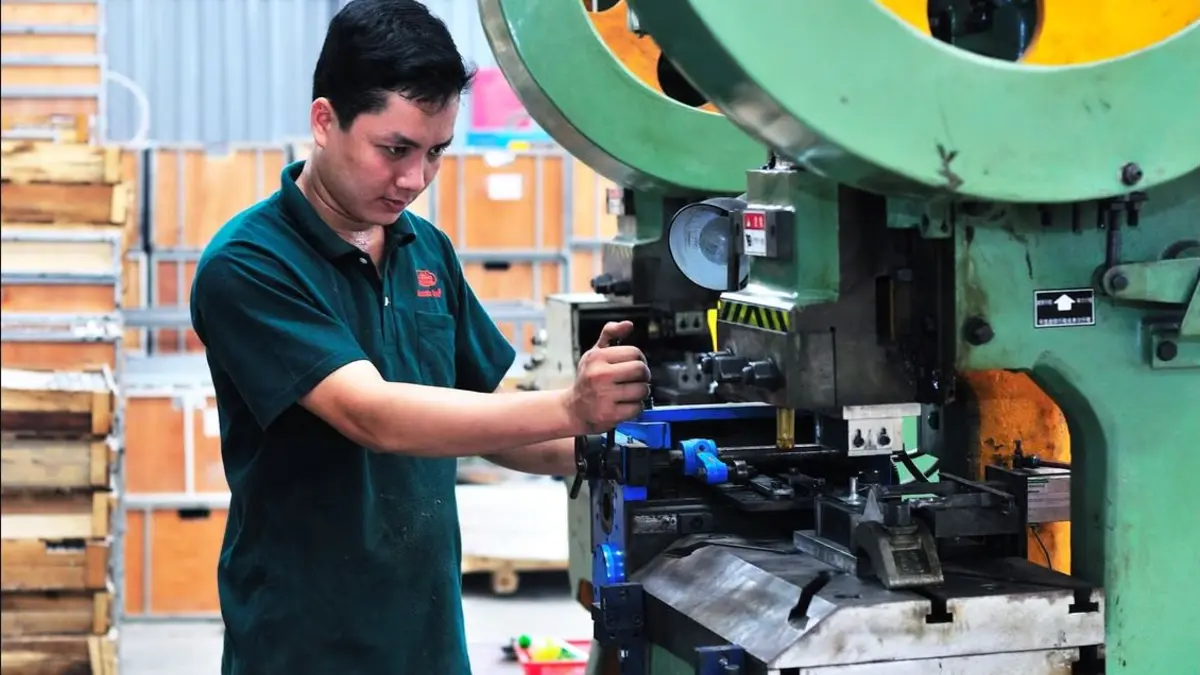
Un ERP para mecanizado industrial debe conectar la planificación con lo que realmente ocurre en las máquinas. Los talleres trabajan con materiales costosos, tolerancias exigentes, múltiples operaciones y plazos ajustados. Cuando las órdenes, los planos, las horas y las incidencias se gestionan por separado, resulta difícil conocer qué está terminado, qué está bloqueado y qué trabajo debe priorizarse.
La digitalización aporta valor cuando elimina esta fragmentación. Un único sistema puede relacionar la oferta del cliente con las necesidades de material, la ruta de fabricación, la carga prevista, los datos capturados en planta, los controles de calidad y el coste final de cada pieza o conjunto.
Retos específicos de una empresa de mecanizado
A diferencia de una producción estable y repetitiva, muchos talleres fabrican series cortas, prototipos o piezas únicas. Las rutas cambian, aparecen urgencias y una misma máquina puede ejecutar trabajos muy diferentes. La planificación debe poder reajustarse sin perder información ni depender exclusivamente de la experiencia de una persona.
Además, el coste del material y de las horas de máquina tiene un peso importante. Una compra urgente, una preparación más larga de lo previsto o una pieza rechazada pueden reducir el margen. Para reaccionar a tiempo, el dato debe registrarse durante la fabricación.
Planificación de órdenes y carga de máquinas
Cada orden debe indicar operaciones, secuencia, centro de trabajo, tiempos previstos, materiales y documentación. Con esta información se puede visualizar la carga, localizar cuellos de botella y decidir qué trabajos adelantar o reprogramar.
La planificación debe considerar tanto la capacidad teórica como las restricciones reales: disponibilidad de herramientas, mantenimiento, turnos, llegada de material o necesidad de enviar una operación al exterior. Un calendario perfecto pero desconectado de estas condiciones genera falsas expectativas.
Materiales y trazabilidad por pieza
El sistema debe conservar la relación entre el material recibido y las piezas fabricadas cuando el producto o el cliente lo exijan. Lotes, coladas, certificados y consumos pueden quedar asociados a la orden. Así se reduce el tiempo necesario para preparar documentación y analizar una incidencia.
La trazabilidad no significa almacenar datos sin criterio. Antes de implantarla hay que definir qué identificadores se utilizan, en qué punto se registran y durante cuánto tiempo deben conservarse. La información debe ser suficiente para reconstruir el proceso sin convertir cada operación en una carga administrativa.
Captura de datos directamente en planta
Si los partes se introducen al final del turno o varios días después, la planificación siempre trabajará con retraso. La captura en planta permite registrar inicios, pausas, finalizaciones, cantidades, rechazos e incidencias mientras suceden.
La interfaz debe ser rápida y clara. El operario necesita identificar la orden, consultar la información relevante y declarar el resultado con pocos pasos. PRAX Capture está diseñado para acercar este registro al entorno productivo e integrarlo con la gestión del ERP.
Documentación y control de versiones
Trabajar con un plano incorrecto puede provocar una repetición costosa. Por eso cada orden debe facilitar el acceso a la versión vigente y restringir documentos obsoletos. También conviene registrar instrucciones, programas, pautas de control y observaciones necesarias para repetir el trabajo.
Cuando la documentación está integrada, oficina técnica puede publicar una revisión y producción recibe la información sin recurrir a copias dispersas. El historial permite saber qué versión se utilizó en cada momento.
Calidad e incidencias dentro del proceso
Los controles no deberían funcionar como un sistema aislado. Medidas, verificaciones, rechazos y acciones correctivas deben vincularse a la pieza, operación y orden correspondientes. Esto permite analizar patrones y determinar si una desviación procede del material, del proceso, de la máquina o de la documentación.
La Organización Internacional de Normalización señala la importancia de los recursos, los procesos y la información documentada dentro de los sistemas de gestión de calidad. Su información pública sobre ISO 9001 ofrece un marco general para comprender estos controles.
Calcular el coste real de cada trabajo
El presupuesto suele basarse en material, preparación, mecanizado, controles y trabajos externos. El ERP debe utilizar la misma estructura para reunir los costes reales. Comparar ambos valores ayuda a mejorar futuras ofertas y a localizar operaciones recurrentemente infravaloradas.
- Consumo real y merma de material.
- Tiempo de preparación y tiempo de máquina.
- Horas de operario y controles de calidad.
- Herramientas, tratamientos y subcontrataciones.
- Repeticiones, rechazos e incidencias.
Cómo implantar un ERP en un taller de mecanizado
La implantación debe comenzar con una ruta representativa y un grupo reducido de usuarios. Se definen órdenes, centros de trabajo, operaciones y datos mínimos; después se prueba la captura en planta y se compara el resultado con el proceso anterior.
Una vez validado el circuito, pueden incorporarse planificación avanzada, calidad, mantenimiento o indicadores. Este enfoque progresivo reduce el riesgo y permite que el equipo participe en las decisiones que afectan a su trabajo diario.
PRAX para mecanizado y fabricación bajo pedido
PRAX ERP integra ofertas, proyectos, órdenes de fabricación, materiales, compras, horas y costes. Su combinación con PRAX Capture permite disponer de información actualizada de planta y mantener la trazabilidad desde la planificación hasta la entrega.
Cada taller tiene máquinas, productos y niveles de control diferentes. Por eso conviene revisar el proceso real antes de definir la solución. Puedes contactar con Adeq Systems para analizar qué información necesitas controlar y cómo plantear una implantación por fases.